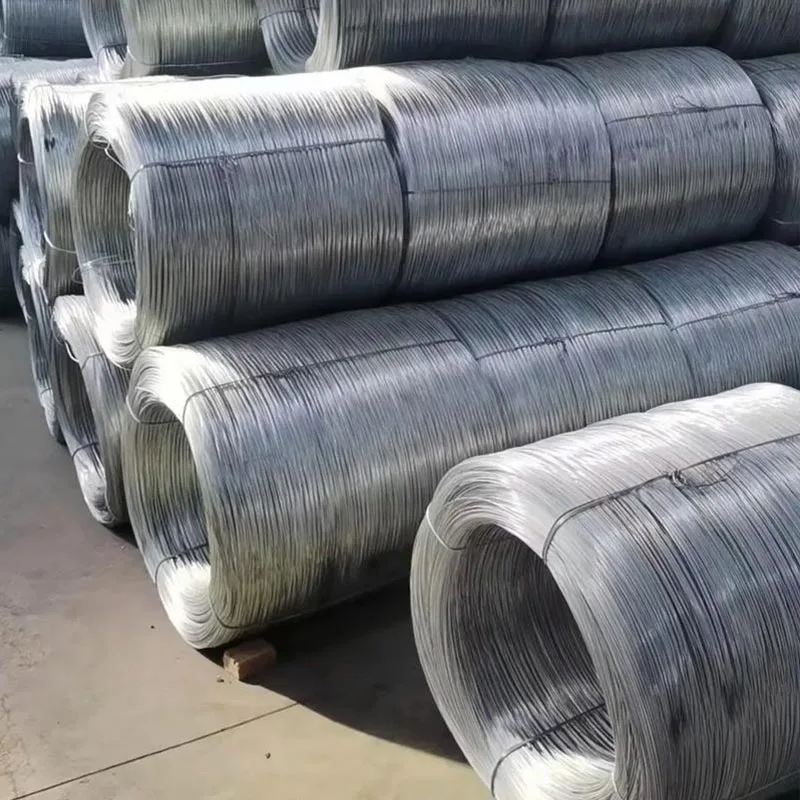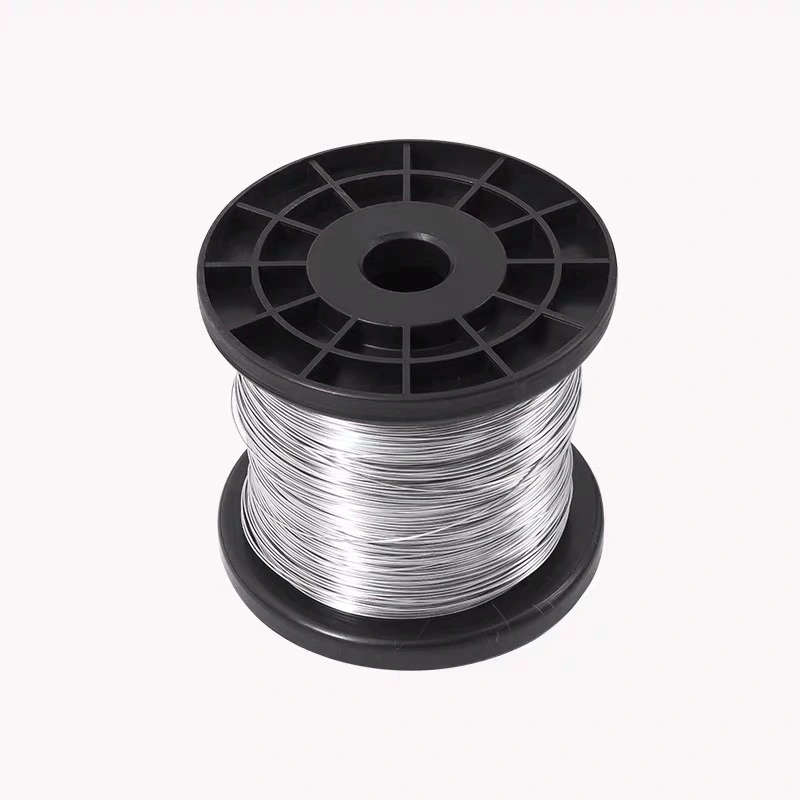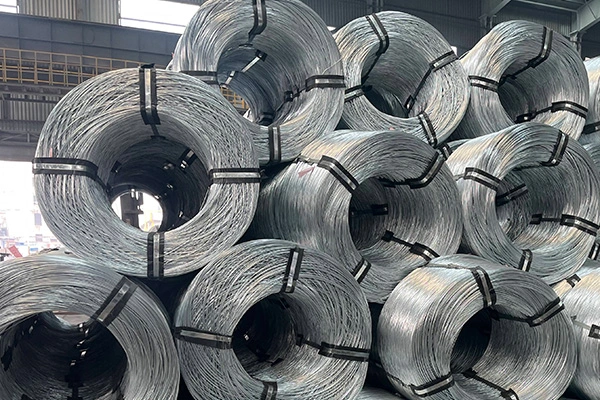
YS STÅLproduserer galvanisert ståltråd av høykvalitets lavkarbon- og høykarbonståltråd, trukket til nøyaktige diametre og deretter belagt med et jevnt sinklag ved bruk av enten varme- eller elektrogalvaniseringsprosesser. Den resulterende ledningen er egnet for bruksområder som spenner fra landbruksgjerder og konstruksjonsbinding til armering for elektriske kabler og ACSR-kjernetråd. Hver spole som forlater YS STEEL-anlegget inspiseres for diametertoleranse, sinkbeleggmasse, strekkstyrke, forlengelse og overflatekvalitet før pakking for innenlands- eller eksportforsendelse.
Varmgalvanisert ståltråd produseres ved å føre rengjort tråd gjennom et smeltet sinkbad ved ca. 450°C til 460°C. Dette skaper en metallurgisk binding og et tykkere belegg, ofte mellom 40 og 350 g/m², som gir langsiktig korrosjonsbeskyttelse i utendørsmiljøer. Elektrogalvanisert ståltråd bruker en elektrolytisk prosess for å påføre et tynnere, mer jevnt sinklag, typisk 8 til 30 g/m², og er foretrukket når jevn overflatefinish eller nøyaktige dimensjoner er kritiske. YS STEEL tilbyr begge typer og kan anbefale det mest økonomiske alternativet basert på forventet servicemiljø og prosesseringskrav.
YS STÅL produserer galvanisert ståltråd i diametre fra 0,15 mm til 8,0 mm. Grunnlinjespesifikasjonene er oppført nedenfor, og egendefinerte verdier kan produseres for spesifikke bestillinger.
YS STÅL starter hver produksjonskjøring med innkommende wire-rod inspeksjon. Stangen kontrolleres for kjemisk sammensetning, overflatedefekter og dimensjonsnøyaktighet før den sendes til tegnelinjen. Stangen avkalkes deretter mekanisk og syltes i saltsyre for å fjerne kalkavleiring, etterfulgt av vannskylling og fosfat- eller boraksbelegg for å forberede overflaten for trekking.
Tegning reduserer ledningen til måldiameteren gjennom en serie med wolframkarbid- eller diamantdyser. For lavkarbon galvanisert ståltråd kan mellomgløding utføres for å gjenopprette duktiliteten. For høykarbontråd brukes patentering for å oppnå nødvendig strekkfasthet før endelig tegning. YS STEEL kontrollerer trekkehastigheten, formgeometrien og smøringen for å opprettholde konsistent diameter og overflatekvalitet.
Etter trekking flukses tråden og føres gjennom sinkbadet. For varmgalvanisering overvåkes sinkbadtemperaturen og nedsenkingstiden kontinuerlig. Tørkeputer eller nitrogenavtørkesystemer kontrollerer beleggtykkelsen. Tråden avkjøles deretter i vann og vikles på spoler. For elektrogalvanisert ledning er trekklinjen koblet med en galvaniseringsseksjon hvor sink avsettes fra en elektrolyttløsning. Strømtetthet og badkjemi kontrolleres for å sikre jevn beleggtykkelse.
Hver spole testes før frigjøring. YS STEEL bruker mikrometermåling, strekktestmaskiner, beleggmassetester, innpakningstester og visuell inspeksjon for å verifisere samsvar. Mølletestsertifikatet registrerer de faktiske verdiene for diameter, strekkfasthet, forlengelse, sinkbeleggmasse og standardreferanser. Tredjepartsinspeksjon av SGS, BV eller tilsvarende byråer aksepteres før forsendelse.
A: Varmgalvanisert ståltråd senkes ned i et smeltet sinkbad ved ca. 450°C til 460°C, og danner et sink-jernlegeringslag og et relativt tykt ytre sinklag. Typisk beleggmasse varierer fra 40 til 350 g/m², noe som gir utmerket korrosjonsbestandighet og foretrekkes for utendørs gjerder, gabioner og konstruksjon. Elektrogalvanisert ståltråd er belagt i et elektropletteringsbad ved romtemperatur, og produserer et tynnere lag på 8 til 30 g/m² med en blank, glatt overflate. Den er bedre egnet for innendørs eller lette bruksområder der nøyaktige dimensjoner og utseende betyr noe. YS STEEL kan tilby begge typer basert på applikasjonen.
A: For utendørs gjerder i vanlige landlige eller forstadsmiljøer, anbefaler YS STEEL et minimum sinkbelegg på 60 g/m². I fuktige eller industrielle områder, velg 90 til 120 g/m². Kystmiljøer krever minst 180 g/m² for å forhindre for tidlig korrosjon fra saltsprut. Tyngre belegg på opptil 245 eller 350 g/m² brukes til gabioner, støttemurer og kabelarmering der lang levetid er kritisk. Riktig beleggvekt bør balansere startkostnadene med utskiftings- og vedlikeholdskostnader over 10 til 20 år.
A: Ja. YS STEEL aksepterer tilpassede bestillinger for diameter fra 0,15 mm til 8,0 mm, med diametertoleranse så tett som ±0,01 mm. Strekkstyrken kan justeres mellom 300 MPa og 1800 MPa ved å velge lavkarbon- eller høykarbonstålstang og kontrollere trekk- og varmebehandlingstrinn. Spolevekt kan produseres fra 50 kg til 1000 kg, og pakking kan tilpasses kundens spesifikasjoner. Send en tegning eller teknisk datablad, og YS STEEL vil bekrefte gjennomførbarheten og gi et tilbud.
A: YS STEEL-produkter er i samsvar med ASTM A641 for sinkbelagt karbonståltråd, ASTM B498 for sinkbelagt stålkjernetråd brukt i elektriske ledere, EN 10244-2 for sink- og sinklegeringsbelegg på ståltråd, GB/T 343 for generell galvanisert ståltråd8 på 9-tråds ståltråd 9 og ISO-stål 79-belegg. Tredjepartsinspeksjon av SGS, BV eller tilsvarende byråer aksepteres før forsendelse.
A: Standard eksportemballasje bruker et lag med plastfilm direkte mot spolen, etterfulgt av vanntett hessian-duk og stålbånd. Spoler legges på trepaller eller i fiberfat for små diametre. For oversjøisk containerlasting bruker YS STEEL tørkemiddelposer og hjørnebeskyttere for å forhindre fuktskader og spiraldeformasjon. Tilpasset emballasje som kartongesker, kryssfinerbokser eller øye-til-vegg spolekonfigurasjon er tilgjengelig på forespørsel.
A: Oppbevar spoler i et tørt, ventilert lager unna direkte regn og kondens. Hold emballasjen intakt frem til bruk. Hvis spoler må lagres utendørs, dekk dem til med vanntette presenninger og hold dem fra bakken på paller. Hvit rust oppstår når fuktighet er fanget mellom lag av sinkbelegg i fravær av luftstrøm; bruk av tørkeposer og unngå temperatursvingninger kan redusere denne risikoen. Mindre hvitrust påvirker vanligvis ikke mekanisk styrke, men kraftig hvitrust kan redusere beleggets levetid.