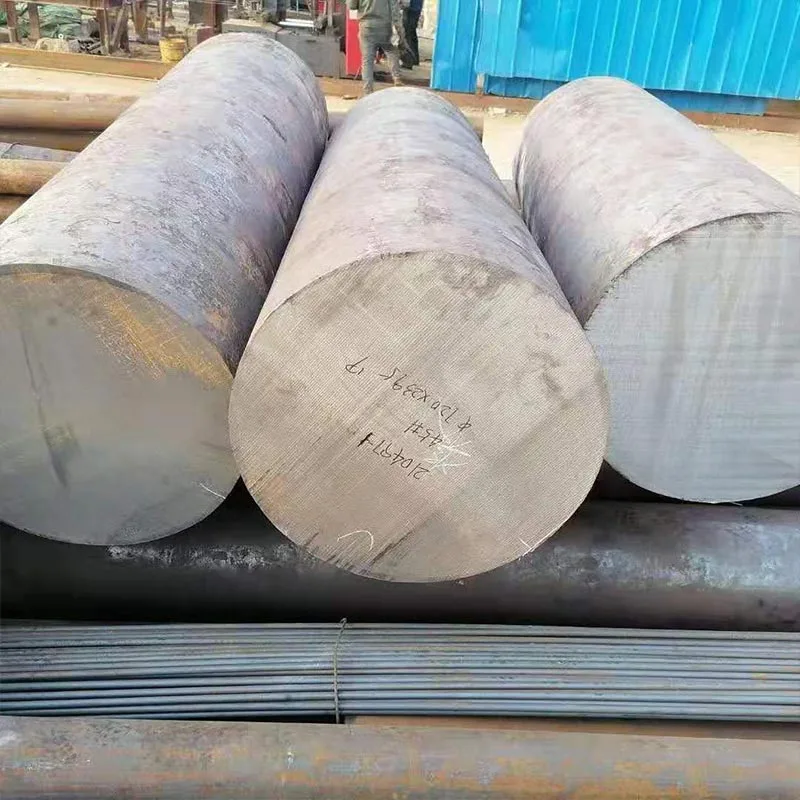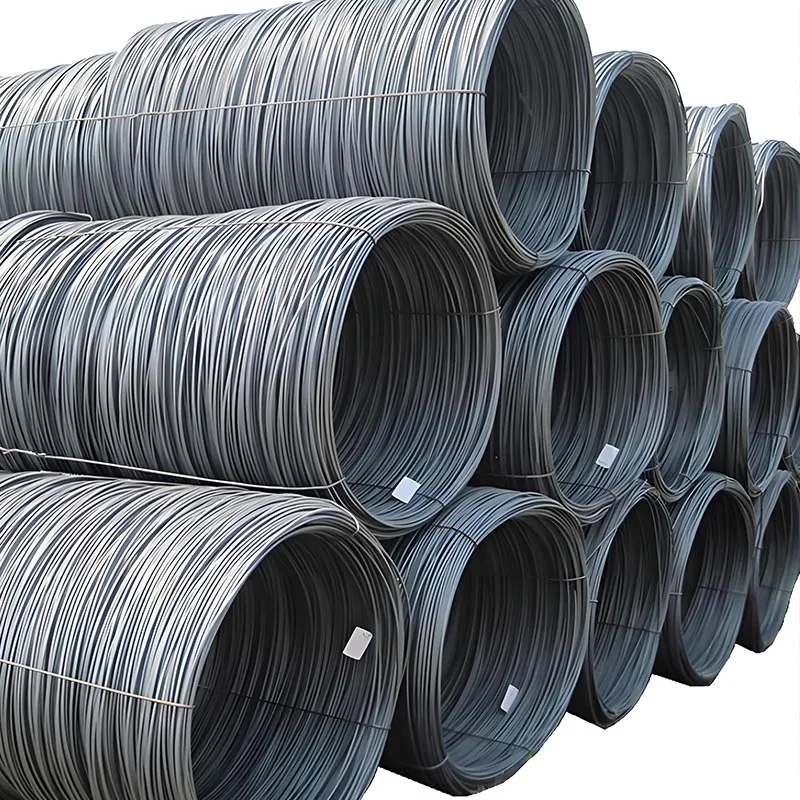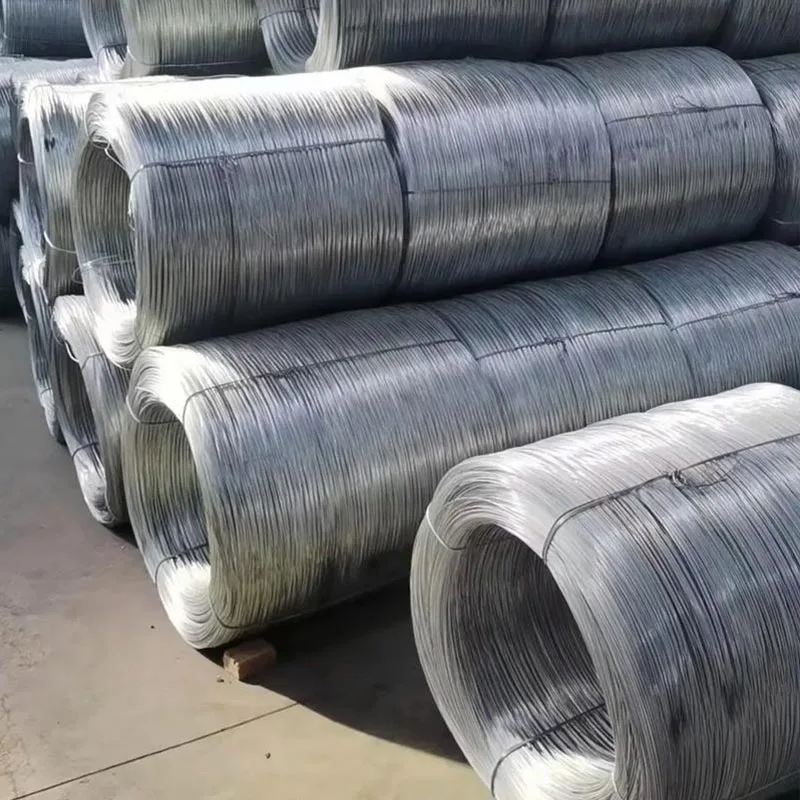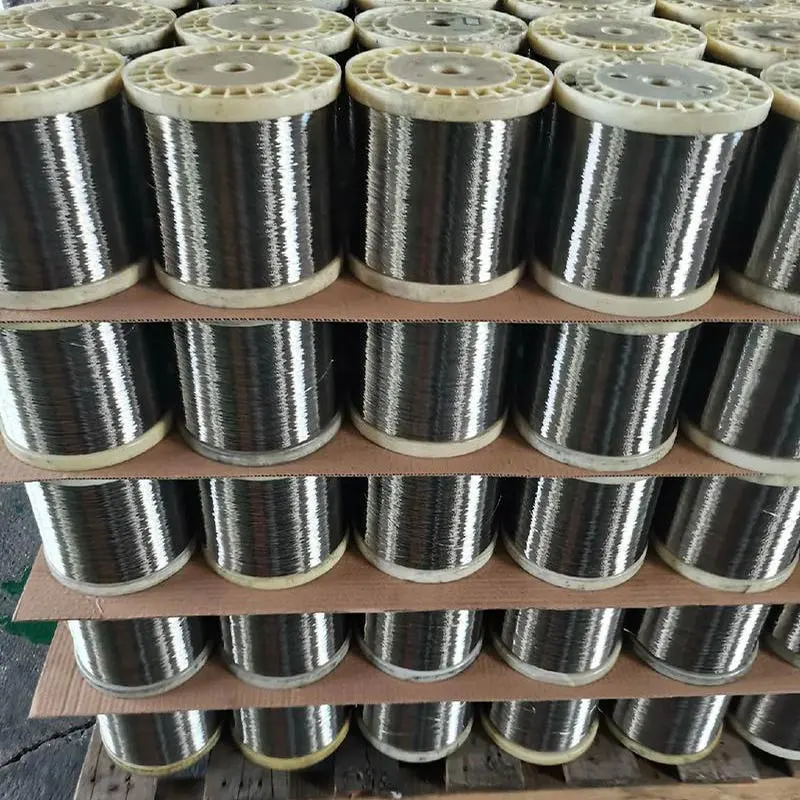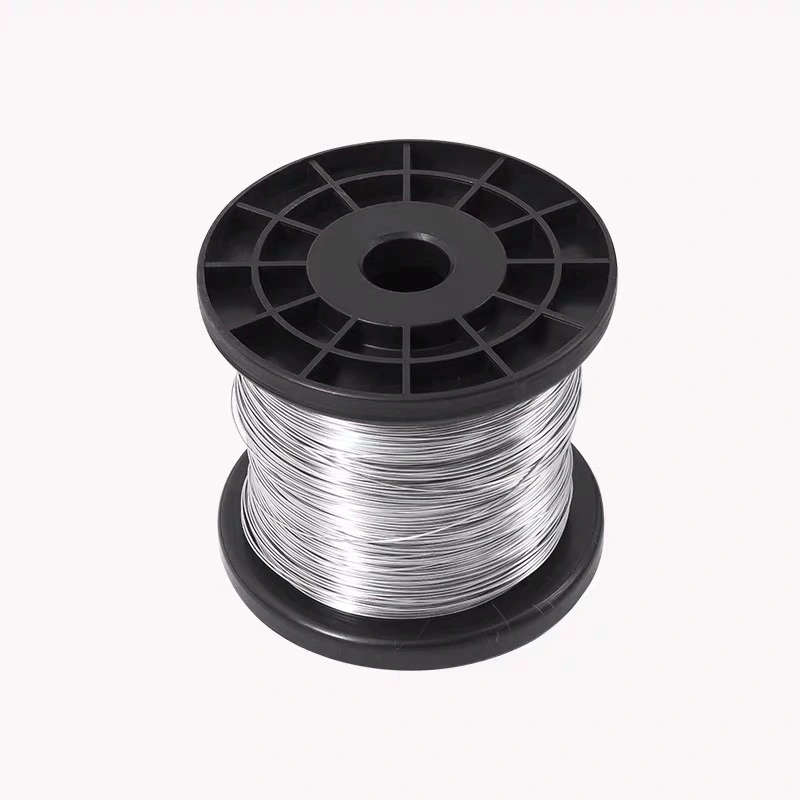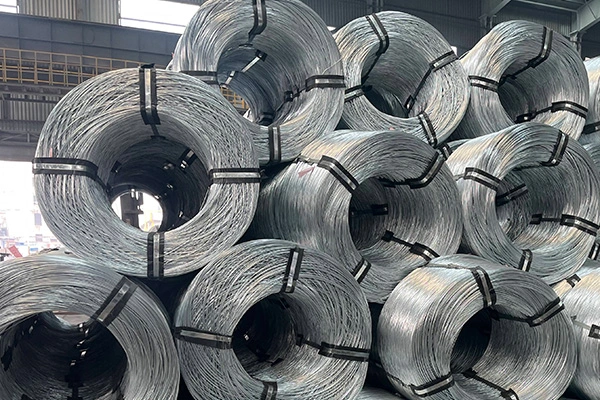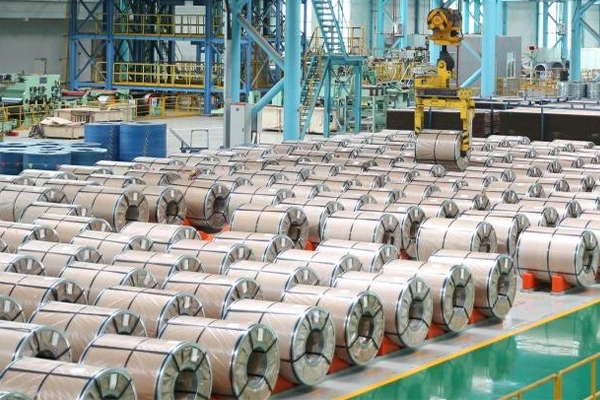
Ståltråder og -stenger er lange stålprodukter produsert gjennom varmvalsing, kaldtrekking eller en kombinasjon av begge prosessene. Valsetråd varierer vanligvis fra 5,5 mm til 16 mm i diameter og leveres i spoleform. Det fungerer som utgangsmateriale for trukket tråd, festemidler, fjærer, sveisetilbehør, armeringsnett og mange andre produkter. Trukket ståltråd produseres ved å trekke wire stang gjennom en serie stanser for å oppnå mindre diametre, strammere toleranser og høyere strekkfasthet.YS STÅLleverer både varmvalset valsetråd og kaldtrukket ståltråd for å dekke et bredt spekter av industrielle krav.
Kvalitet i denne kategorien er definert av kjemisk sammensetning, overflatetilstand, dimensjonskonsistens og mekanisk oppførsel. For kjøpere er det viktig å spesifisere riktig karakter og prosesseringsrute for å unngå produksjonsfeil og sikre nedstrømsytelse. YS STEEL opprettholder full sporbarhet fra smelte til ferdig coil, slik at kundene kan motta konsistent materiale batch etter batch.
Produktporteføljen hos YS STEEL dekker valsetråd med lavt karbon, middels karbon, høyt karbon og legert stål, samt kaldtrukket wire i flere utførelser. Følgende liste oppsummerer kjerneforsyningsparametrene:
Tabellen nedenfor viser et typisk spesifikasjonsområde for YS STEEL ståltråd- og stangprodukter. Faktiske verdier kan justeres i henhold til den forespurte standarden eller applikasjonen. YS STEEL samarbeider med kunder for å møte spesifikke kjemiske og mekaniske krav.
| Parameter | Lavkarbon stålstang | Medium karbon trådstang | Høykarbon stålstang | Kaldt trukket ledning |
|---|---|---|---|---|
| Diameterområde | 5,5 – 16,0 mm | 5,5 – 14,0 mm | 5,5 – 13,0 mm | 0,15 – 8,0 mm |
| Karboninnhold | 0,05 % – 0,15 % | 0,20 % – 0,45 % | 0,60 % – 0,85 % | 0,05 % – 0,85 % |
| Strekkstyrke | 320 – 480 MPa | 480 – 800 MPa | 800 – 1250 MPa | 450 – 2200 MPa |
| Yield Styrke | 180 – 300 MPa | 280 – 550 MPa | 500 – 900 MPa | 350 – 1800 MPa |
| Forlengelse | ≥ 25 % | ≥ 15 % | ≥ 8 % | ≥ 2 % – 15 % avhengig av diameter |
| Overflatens ruhet | ≤ 25 µm | ≤ 25 µm | ≤ 20 µm | ≤ 5 µm for lys finish |
| Spolevekt | 1.500 – 2.500 kg | 1.500 – 2.200 kg | 1.200 – 2.000 kg | 10 – 1.000 kg |
| Standard samsvar | ASTM A510, JIS G3505, GB/T 701 | ASTM A510, JIS G4051, GB/T 4354 | ASTM A510, JIS G3502, GB/T 4354 | ASTM A227, JIS G3521, GB/T 4357 |
Mekanisk ytelse er en kritisk valgfaktor for ståltråder og stenger. YS STEEL utfører strekktesting, hardhetstesting og mikrostrukturanalyse på hvert produksjonsparti. Følgende tabell gir typiske mekaniske verdier etter behandlingstilstand:
| Betingelse | Strekkstyrke (MPa) | Yield Strength (MPa) | Forlengelse (%) | Hardhet (HRC) |
|---|---|---|---|---|
| Varmvalset lavkarbon | 320 – 420 | 180 – 260 | 28 – 35 | ≤ 10 |
| Varmvalset høykarbon | 800 – 1050 | 500 – 650 | 10 – 16 | 18 – 25 |
| Glødet ledning | 400 – 650 | 220 – 380 | 18 – 28 | ≤ 15 |
| Kaldt trukket lys ledning | 750 – 1400 | 550 – 1100 | 5 – 15 | 20 – 30 |
| Oljeherdet wire | 1.300 – 2.200 | 1.100 – 1.900 | 2 – 6 | 35 – 50 |
Dimensjonstoleranser styres i henhold til diameter. For valstråd er standard diametertoleranse ±0,15 mm, mens nær toleranse kan nå ±0,08 mm. For trukket tråd oppnår presisjonstrekking toleranser ned til ±0,005 mm for diametre over 1,0 mm. YS STEEL gir rundhetskontroll innenfor 0,05 mm for de fleste trukket produkter, noe som er avgjørende for høyhastighetsforming og fjærproduksjon.
YS STÅL tilbyr flere overflateforhold for å støtte nedstrøms prosesser som kald heading, trådtrekking, fjærkveiling og sveising. Riktig overflatefinish reduserer slitasje på formen, forbedrer oppsamlingen av smøremiddel og sikrer rene sluttprodukter.
YS STÅL kontrollerer hele produksjonsruten for ståltråd og stang, med utgangspunkt i høykvalitets blokker. Prosessen starter med kvalifiserte stålblokker fra integrerte stålverk eller YS STEELs partnerleverandører. Billets varmes opp til omtrent 1 050–1 200 ° C i en stråleovn, og rulles deretter gjennom en kontinuerlig høyhastighets valsetrådmølle. Kontrollert kjøling på en Stelmor-transportør justerer mikrostrukturen for de nødvendige mekaniske egenskapene.
For trukket tråd gjennomgår den varmvalsede valset først mekanisk avkalking og beising. Den trekkes deretter gjennom wolframkarbid- eller diamantdyser med riktig smøring. Flere passeringer reduserer diameteren gradvis og øker strekkstyrken. Mellomgløding brukes for svært små diametre eller når høy duktilitet er nødvendig. YS STEEL bruker in-line virvelstrømtesting, laserdiametermålere og overflateinspeksjonssystemer for å oppdage sprekker, runder og dimensjonsavvik.
Hver spole har et unikt varmenummer og lotnummer. Testsertifikater leveres i henhold til EN 10204 3.1 eller 3.2, inkludert kjemisk sammensetning, strekkresultater, dimensjonskontroller og overflatetilstandsrapporter. YS STEEL støtter også tredjepartsinspeksjon av SGS, BV eller kundeoppnevnte inspektører.
Ståltråder og stenger fra YS STEEL brukes i krevende sektorer hvor konsistens og sporbarhet ikke er omsettelig. Nøkkelapplikasjoner inkluderer:
Riktig emballasje beskytter ståltråd og stang under transport og lagring. YS STEEL bruker standard mølleemballasje med hver spole tett bundet av stålstropper eller trådbånd. For eksportforsendelser pakkes spoler med anti-rust papir og plastfilm, deretter festes på paller eller i bunter. Typiske emballasjedetaljer er oppført nedenfor:
Hva er forskjellen mellom ståltråd og ståltråd?
Ståltråd er det varmvalsede halvfabrikata, typisk 5,5 mm til 16 mm i diameter, levert i spoleform. Den har en skalaoverflate og er beregnet for videre bearbeiding. Ståltråd produseres ved å kaldtrekke ståltråd gjennom dyser, redusere diameter og forbedre strekkstyrke, dimensjonsnøyaktighet og overflatefinish. YS STEEL leverer begge produktene og kan anbefale den best egnede formen basert på din endelige søknad, trekkkapasitet og formingsutstyr.
Hvilken stålkvalitet bør jeg velge for festeanordninger for kald kurs?
For standard produksjon av kald heading og festemidler er lavkarbonkvaliteter som SAE 1006, SAE 1008 og SAE 1018 mye brukt fordi de tilbyr god formbarhet og tilstrekkelig styrke etter kaldbearbeiding. For festemidler med høyere styrke kan middels karbon- eller legeringskvaliteter som SAE 1035, SAE 1045 eller borbehandlet stål være nødvendig. YS STEEL gir fosfatbelagt wire rod og glødet wire spesielt designet for kald kurs. Valget avhenger av den endelige festeklassen, nødvendig strekkstyrke og kompleksiteten til formingsprosessen.
Hvordan påvirker overflatefinish trådtrekkytelsen?
Overflatefinish påvirker direkte smøring, dysens levetid og trekkehastighet. Varmvalset belegg skal fjernes ved beising eller mekanisk avkalking før trekking. Fosfaterte overflater skaper et mikroporøst lag som holder på smøremiddel, og reduserer friksjon og slitasje på formen. YS STEEL anbefaler fosfatbelagt wire rod for hard kald trekking operasjoner og blank trukket finish for sluttprodukter som krever en ren, glatt overflate. Dårlig overflatebehandling kan føre til brudd, overflateriper og inkonsekvente mekaniske egenskaper.
Hvilken spolevekt bør jeg spesifisere for produksjonslinjen min?
Spolevekten påvirker produktiviteten og byttefrekvensen. Større spoler reduserer nedetiden og foretrekkes i høyhastighets tegning eller kurslinjer. En del eldre utstyr eller avviklingssystemer kan imidlertid ikke håndtere spoler over 1500 kg. YS STEEL tilbyr kveilvekter fra 500 kg til 2.500 kg for wire stang og fra 10 kg til 1.000 kg for trukket wire. Vi kan også tilby kompakte spoler eller spoler for automatisk sveise- og fjærmaskineri. Det er best å bekrefte avviklingskapasiteten og kompatibiliteten med indre diameter før du bestiller.
Kan YS STEEL levere ståltråder og -stenger i henhold til JIS-, ASTM- eller GB-standarder?
Ja. YS STEEL produserer jevnlig i henhold til internasjonale standarder som ASTM A510, ASTM A227, JIS G3505, JIS G3502, JIS G3521, GB/T 701, GB/T 4354, og ISO 16120. Vi leverer også materiale under EN-standarder når det er nødvendig. I tillegg til standardspesifikasjoner, kan YS STEEL produsere tilpassede kvaliteter med kontrollert kjemisk sammensetning, begrenset strekkområde eller spesifikke beleggkrav. Testsertifikater utstedes for hvert varme og parti for å bekrefte full overensstemmelse med den forespurte standarden.