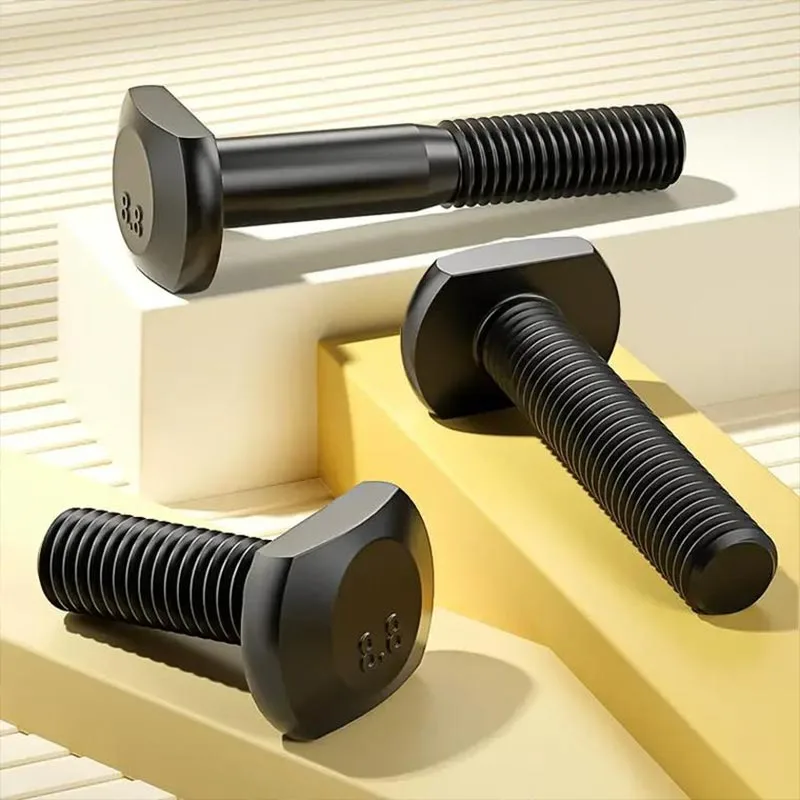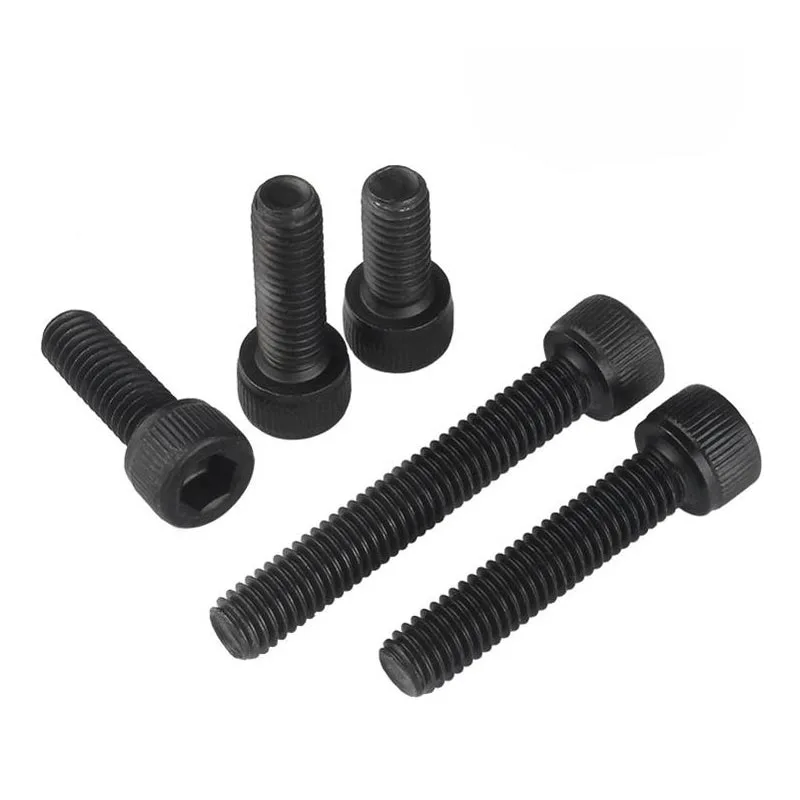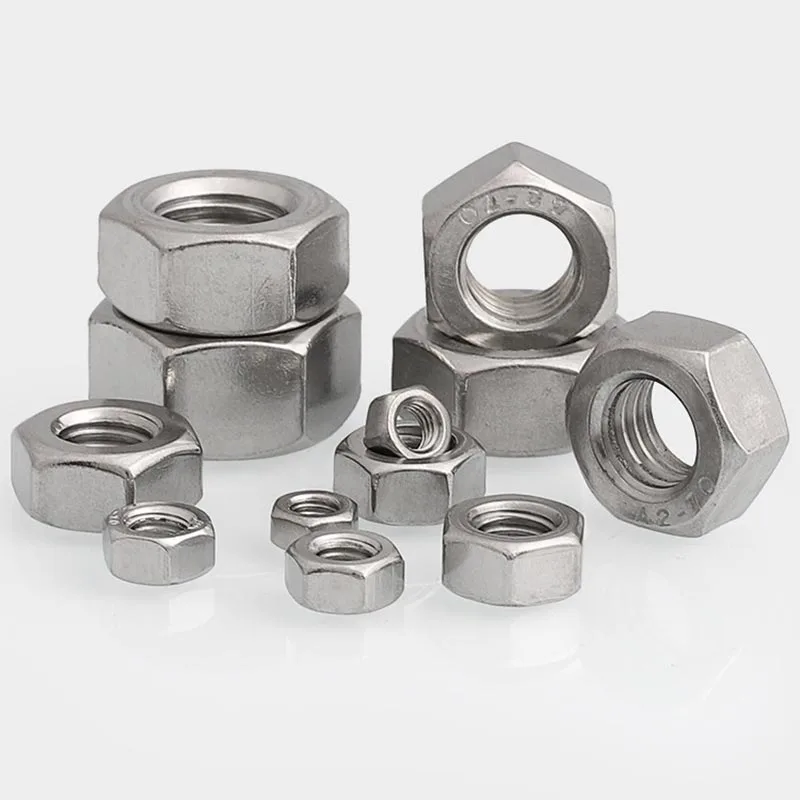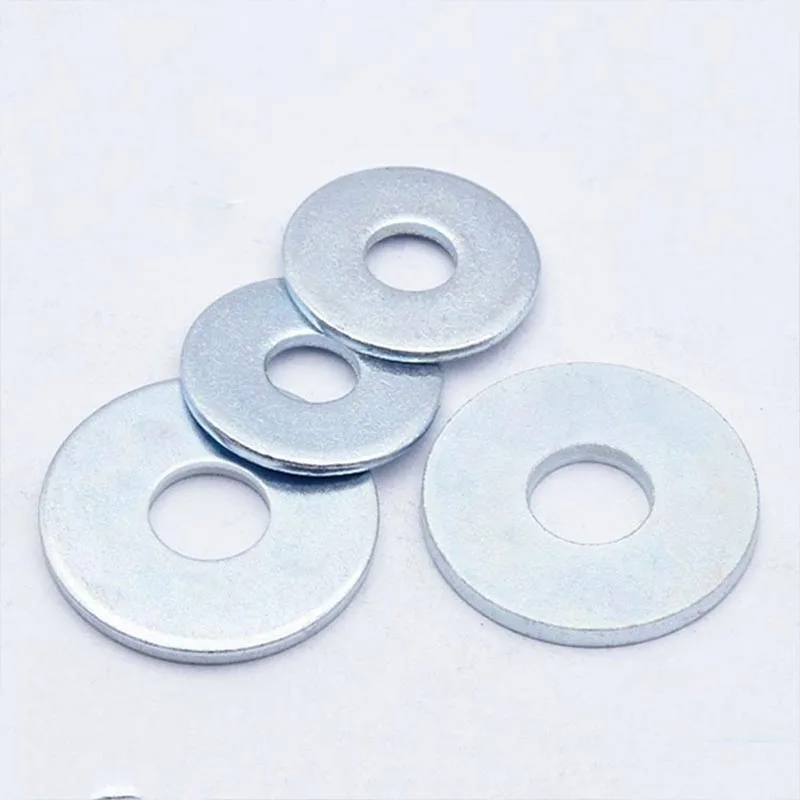
YS STÅLfokuserer på festemidler med høy styrke og presisjonskvalitet som yter pålitelig under høyt dreiemoment, gjentatte belastningssykluser og tøffe miljøforhold. Produktutvalget dekker metriske og imperiale størrelser, med tilpassede trådlengder, hodestiler og overflatebehandlinger tilgjengelig på forespørsel.
Ulike skjøtedesign krever forskjellige festetyper. De vanligste kategoriene levert av YS STEEL inkluderer:
Selecting the correct material grade directly affects fastener performance, service life, and safety. YS STEEL manufactures machinery fasteners from the following common materials:
Hardhetsområdene er nøye kontrollert. For eksempel har en klasse 8.8 bolt typisk en hardhet på 22–32 HRC, mens klasse 12.9 bolter varierer fra 39–44 HRC. YS STEEL verifiserer hardhet, strekkfasthet, flytestyrke, forlengelse og slagfasthet gjennom interne tester og tredjepartslaboratorier.
Tabellen nedenfor oppsummerer nøkkelproduktparametere for YS STEEL maskinfester. Disse verdiene fungerer som en generell referanse; faktiske dimensjoner og egenskaper avhenger av valgt standard og karakter.
| Festetype | Felles standarder | Diameterområde | Lengdeområde | Materialkarakterer | Strekkstyrke | Alternativer for belegg | Typisk bruk |
|---|---|---|---|---|---|---|---|
| Sekskantbolt | ISO 4014, DIN 931, ASME B18.2.1 | M6–M64 / 1/4"–2-1/2" | 10 mm–600 mm | 8,8, 10,9, 12,9, A2-70, A4-80 | 800–1220 MPa | Sink, HDG, svart oksid, PTFE | Motorfester, girkasser, rammer |
| Toppskrue med hylster | ISO 4762, DIN 912, ASME B18.3 | M3–M36 / #0–1-1/2" | 6 mm–300 mm | 12,9, A2-70, A4-80 | 1220 MPa | Svart oksid, sink-nikkel, vanlig | Maskinverktøy, robotikk, dør |
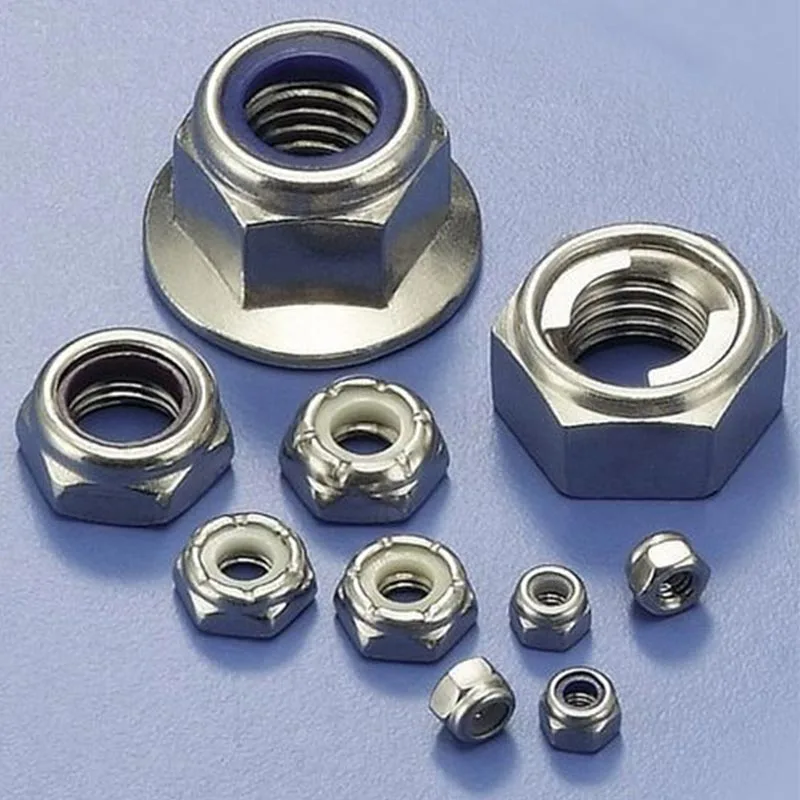
| Sekskantmutter | ISO 4032, DIN 934, ASME B18.2.2 | M6–M64 / 1/4"–2-1/2" | — | 8, 10, 12, A2, A4 | Sikkerhetsbelastning opptil 1200 MPa | Sink, HDG, vanlig | Generell montering, flensskjøter |
| Tung sekskantmutter | ISO 4033, ASME B18.2.2 | 1/2"–3" | — | 2H, DH, A563 Grade C/DH | 1 034–1 200 MPa | HDG, vanlig, svart | Konstruksjonsstål, kraner, broer |
| Flat skive | ISO 7089, DIN 125, ASME B18.22.1 | M5–M64 / 3/16"–3" | Tykkelse 1 mm–8 mm | Karbonstål, rustfritt | — | Sink, HDG, vanlig | Lastfordeling, overflatebeskyttelse |
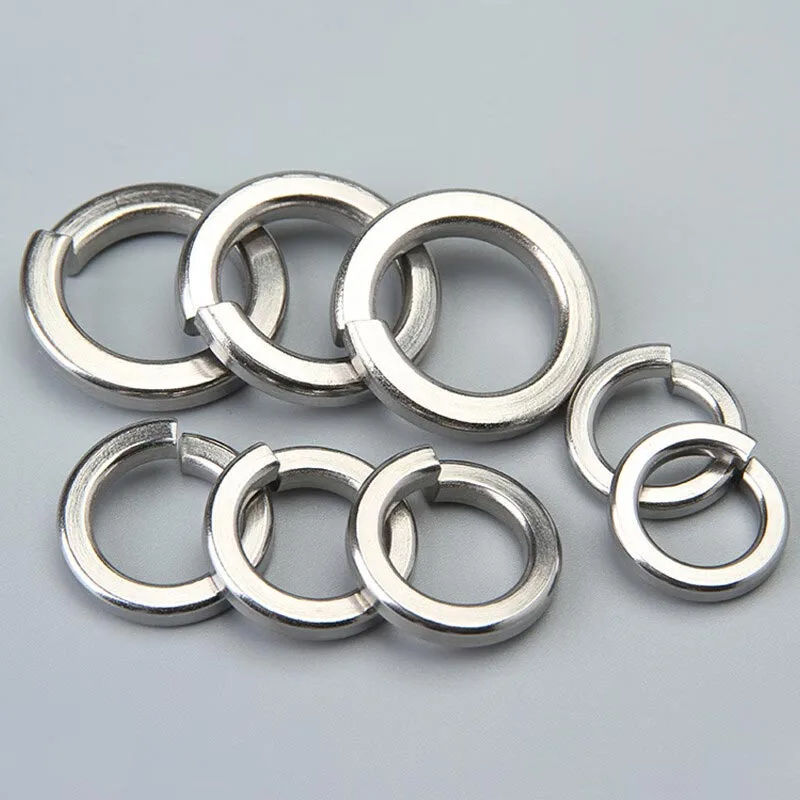
| Fjærskive | DIN 127, GB/T 93 | M5–M48 | — | Fjærstål 65Mn, rustfritt | — | Sink, fosfat, vanlig | Vibrasjonsmotstand, låsing |
| Gjenget stang | DIN 975, ASME B18.31.3 | M6–M64 / 1/4"–2" | 1 m, 3 m, tilpasset | 4,8, 8,8, 10,9, A2, A4 | 400–1000 MPa | Vanlig, sink, HDG | Strekksystemer, ankerbolter, U-bolter |
| Dyvelpinne | ISO 8734, DIN 6325, ASME B18.8.2 | 1 mm–50 mm | 5 mm–200 mm | Alloy steel, stainless | Hardhet 58–62 HRC | Vanlig, svart oksid | Oppretting, skjærlastoverføring |
| Flensbolt | ISO 4162, DIN 6921 | M5–M20 | 10 mm–120 mm | 8,8, 10,9, A2 | 800–1 040 MPa | Sink, svart, HDG | Bil, pumper, kompressorer |
| Vognbolt | DIN 603, ASME B18.5 | M6–M20 / 1/4"–3/4" | 12 mm–300 mm | 4,8, 8,8, A2 | 400–800 MPa | Sink, HDG | Tre-til-metall, vakthold, transportører |
Overflatebehandling forlenger levetiden og forhindrer galvanisk korrosjon. YS STEEL maskinfester er tilgjengelige med følgende belegg:
YS STÅL opprettholder streng kvalitetskontroll gjennom hele produksjonsprosessen. Alle maskinfester er produsert av sertifiserte råvarer med full sporbarhet. Hver batch inkluderer et materialtestsertifikat i henhold til EN 10204 3.1 eller 3.2. Intern testing dekker dimensjonal inspeksjon, hardhetstesting, strekktesting, gjengemåling og måling av overflatebeleggtykkelse. Tredjepartsinspeksjon av SGS, TUV eller BV kan arrangeres før forsendelse.
Egendefinerte produksjonsmuligheter inkluderer:
YS STÅL støtter både prototype- og høyvolumproduksjon, med typiske ledetider på 15–25 dager for standardstørrelser og 25–45 dager for tilpassede varer, avhengig av bestillingsmengde og spesifikasjonskompleksitet.
Maskinfestemidler fra YS STEEL brukes i et bredt spekter av bransjer:
Spørsmål: Hva er de vanligste karakterene for maskinfestemidler, og hvordan vet jeg hvilken jeg skal bruke?
EN:De vanligste metriske karakterene er 8,8, 10,9 og 12,9 for bolter og skruer, med 8, 10 og 12 muttere. Klasse 8.8 er middels karbonstål med en minimumsstrekkstyrke på 800 MPa og er egnet for generelle maskiner. Grade 10.9 gir 1000 MPa strekkfasthet og brukes i høybelastningsskjøter som motorfester og strukturelle forbindelser. Grade 12.9 tilbyr den høyeste styrken ved 1200 MPa, men har redusert duktilitet og større følsomhet for hydrogensprøhet, så den bør kun brukes der høy klemkraft er nødvendig og beleggsprosesser er kontrollert. For keiserlige festemidler er klasse 5 og grad 8 vanlige, med klasse 8 som tilsvarer metrisk klasse 10.9. Tilpass alltid mutterkvaliteten til boltkvaliteten for å unngå for tidlig svikt.
Spørsmål: Hvordan velger jeg mellom metriske og imperiale maskinerifester?
EN:Valget avhenger av utstyrets opprinnelse, eksisterende verktøy og designstandarder. Metriske festemidler er standard i Europa, Asia, og de fleste moderne maskineri bygget etter ISO-standarder. Imperial (tommer) festemidler er vanlige i Nord-Amerika, spesielt i eldre utstyr og ASME-designede systemer. Ikke bland metriske og imperiale gjenger, siden gjengestigninger og flankevinkler er forskjellige. For nye design anbefaler YS STEEL metriske festemidler for global kompatibilitet og enklere innkjøp. Hvis du erstatter eksisterende maskinvare, mål gjengediameteren og stigningen med en gjengemåler, og verifiser standarden mot ISO- eller ASME-diagrammer før du bestiller.
Spørsmål: Hvilke belegg er best for korrosive miljøer?
EN:For mildt etsende innemiljøer er sinkbelegg med passivering tilstrekkelig. For utendørs eksponering og fuktige forhold gir varmgalvanisering et tykt offerbelegg som beskytter det underliggende stålet i flere tiår. I marine eller høysaltspraymiljøer, bruk A4 rustfritt stål eller sink-nikkellegering. Dacromet- og Geomet-belegg er utmerket for bil- og vindenergi fordi de gir høy korrosjonsbestandighet uten risiko for sprøhet av hydrogen. For kjemisk prosessutstyr kombinerer PTFE-belagte rustfrie stålfester korrosjonsbestandighet med kjemisk inerthet. YS STEEL kan anbefale det optimale belegget basert på saltspraytestkrav og driftstemperatur.
Spørsmål: Hvordan bør jeg lagre maskineri fester for å forhindre korrosjon og opprettholde kvalitet?
EN:Oppbevar festene i et tørt, temperaturkontrollert miljø med en relativ fuktighet under 60 %. Oppbevar dem i originalemballasjen frem til montering. Unngå direkte kontakt med betonggulv eller andre porøse overflater som kan fange opp fuktighet. Bruk paller eller hyller med plast- eller treskillere. For belagte festemidler, inspiser emballasjen for skader som kan eksponere overflaten. Hvis festene lagres i lengre perioder, bør du vurdere å bruke dampkorrosjonsinhibitor (VCI) poser eller rustforebyggende olje. Følg alltid først inn, først ut lagerrotasjon. YS STEEL pakker festemidler i fuktbestandige kartonger eller bulkposer, og kan tilby tilpasset emballasje for langtidslagringsbehov.